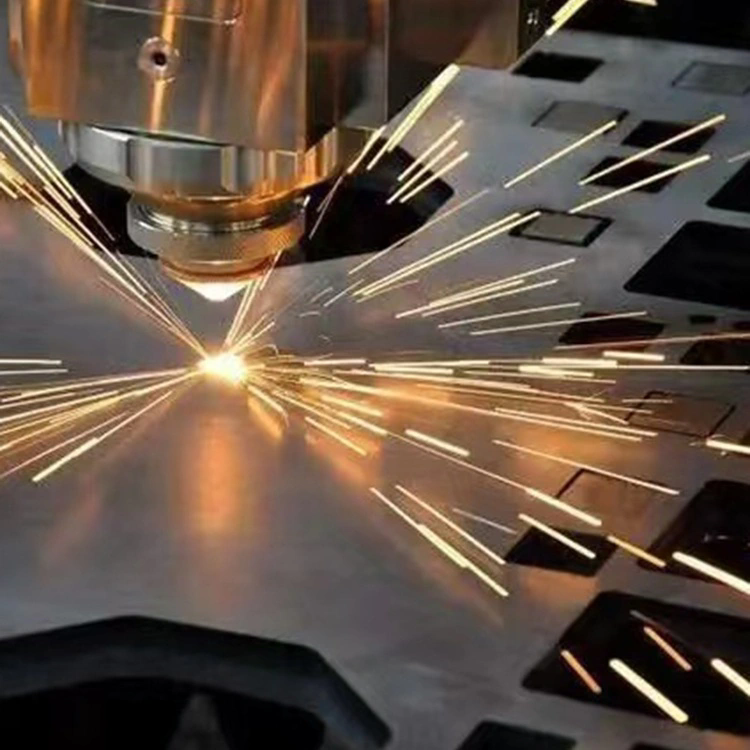
Krajina moderní výroby se mění bezprecedentním tempem, poháněná poptávkou po složitějších geometriích, užších tolerancích a exotických materiálových složeních. Po desetiletí bylo řezání laserem z velké části omezeno na standardní železné a neželezné kovy spolu se základními polymery. Nicméně vývoj technologie rezonátorů, systémů dodávání paprsku a řídicího softwaru tato omezení narušil. Dnes pokročilýřezání laseremsystémy nejsou jen nástroje; jsou to sofistikovaná výrobní centra schopná zpracovávat řadu materiálů, které byly kdysi považovány za nemožné nebo nepraktické řezat světlem.
Pochopení toho, které nové materiály lze nyní zpracovávat pomocí pokročilých laserových řezacích systémů, je zásadní pro inženýry, designéry a specialisty na nákup, kteří chtějí inovovat. Ať už jde o slitiny mědi s vysokou odrazivostí požadované pro součásti elektrických vozidel nebo jemné kompozitní materiály používané v letectví, možnosti moderních laserových zařízení se dramaticky rozšířily. NaTianjin Shenghui Metal Products Co., Ltd.,jsme byli svědky této evoluce na vlastní kůži a integrovali jsme nejmodernější technologie, abychom zajistili, že naše továrna zůstane v popředí této průmyslové revoluce.
Adresář obsahu
Jaké exotické kovy a slitiny se nyní běžně řežou laserem?
Termín "exotický" v metalurgii typicky odkazuje na materiály, které je obtížné obrábět kvůli jejich tvrdosti, houževnatosti nebo chemické reaktivitě. Tradiční mechanické metody řezání často zaostávají, když čelíme těmto slitinám, což vede k vysokému opotřebení nástroje a pomalému výkonu. S nejnovějšími pokroky v řezání laserem jsme však tyto bariéry prolomili. Naše továrna běžně zpracovává materiály, které by ještě před deseti lety zničily nástroje.
Jedním z nejvýznamnějších průlomů je zpracování vysoce pevných leteckých slitin, jako jsou Inconel, Hastelloy a Titanium. Tyto materiály jsou nezbytné pro součásti, které musí odolávat extrémním teplotám a tlakům. Pokročilé laserové řezací systémy využívají specifické úpravy vlnové délky a pulzní modulace k vytvoření tepelně ovlivněné zóny tak minimální, že strukturální integrita materiálu zůstane nedotčena. Dosahujeme toho použitím vysokotlakých asistenčních plynů, které současně ochlazují řezaný materiál a vytlačují roztavený materiál, čímž zabraňují mikropraskání.
Další kategorií, která zaznamenala masivní růst, je zpracování pokročilých vysokopevnostních ocelí (AHSS) používaných v automobilovém průmyslu. Tyto oceli, včetně lisované oceli (PHS), jsou neuvěřitelně pevné, ale je notoricky obtížné ořezávat. S našimi systémy využíváme multikilowattové vláknové lasery, které procházejí těmito materiály rychlostí a přesností, které se mechanické lisy nemohou vyrovnat. Flexibilita našich nastavení pro řezání laserem umožňuje rychlé prototypování a malosériovou výrobu bez potřeby drahých tvrdých nástrojů.
Kromě toho se zlepšila schopnost řezat vysoce čisté kovy používané v lékařském a elektronickém průmyslu. Tantal, používaný pro chirurgické implantáty, a molybden, používaný pro polovodičové součástky, se nyní denně zpracovávají v naší továrně. Přesnost našeho zařízení zajišťuje, že nedochází k žádné kontaminaci, což je životně důležité pro biokompatibilitu a elektronický výkon. Níže je uvedena tabulka s podrobnými specifikacemi našich primárních laserových řezacích systémů používaných pro tyto pokročilé kovy.
|
Kategorie materiálu
|
Specifické slitiny
|
Typ laseru
|
Max. tloušťka (mm)
|
Asistenční plyn
|
| Superslitiny |
Inconel 718, Hastelloy C-276 |
Vláknový laser (6kW - 12kW) |
20 mm |
Dusík / Argon |
| Vysokopevnostní oceli |
Usibor 1500, Ductibor 500 |
Vláknový laser (8kW - 15kW) |
30 mm |
Stlačený vzduch / dusík |
| Žáruvzdorné kovy |
Molybden, tantal, wolfram |
Zelený vláknový laser s vlnovou délkou |
8 mm |
Argon |
| Titanové slitiny |
Stupeň 5 (Ti6Al4V), Stupeň 23 |
Vláknový laser (4kW - 8kW) |
25 mm |
Argon (aby se zabránilo oxidaci) |
Tato tabulka demonstruje technické schopnosti, kterými disponujeme ve společnosti Tianjin Shenghui Metal Products Co., Ltd. Naše investice do různých laserových zdrojů nám umožňuje přizpůsobit proces řezání specifickým metalurgickým vlastnostem obrobku. Nespoléháme se na univerzální přístup; místo toho přizpůsobujeme vlnovou délku a výkon laseru absorpčním charakteristikám materiálu. To zajišťuje, že když se zeptáte "Jaké nové materiály lze nyní zpracovávat pomocí pokročilých laserových řezacích systémů?" odpovědí je téměř vždy jednoznačné „Ano“, když s námi spolupracujete.
Jak pokročilé systémy zvládají reflexní a kompozitní materiály?
Historicky byly reflexní materiály jako měď, mosaz a hliník zhoubou laserového řezání. Laserový paprsek by se odrazil zpět do rezonátoru a způsobil by katastrofální poškození optiky a samotného laserového zdroje. Podobně kompozitní materiály se svou heterogenní strukturou představovaly problémy kvůli různým bodům odpařování matrice a výztuže. Jak tedy pokročilé laserové řezací systémy překonaly tyto překážky?
Řešení pro reflexní materiály spočívá v přijetí pokročilé technologie vláknového laseru s vestavěnou ochranou proti zpětnému odrazu. Na rozdíl od starších CO2 laserů využívají moderní vláknové lasery médium s pevným ziskem. Naše systémy jsou vybaveny senzory, které okamžitě detekují zpětné odrazy. Pokud je detekován skok v odražené energii, systém upraví parametry pulzu nebo na okamžik vypne paprsek, aby chránil dutinu. Navíc kratší vlnová délka vláknových laserů (typicky 1,07 mikrometru) je absorbována mědí a mosazí snadněji než delší vlnová délka CO2 laserů. To znamená, že místo odrazu se energie účinně přeměňuje na teplo, což umožňuje čisté a rychlé řezy.
Pokud jde o kompozity, zpracování materiálů, jako jsou polymery vyztužené uhlíkovými vlákny (CFRP) a polymery vyztužené skleněnými vlákny (GFRP), se stalo realitou. Klíčem je zde nejen výkon, ale i trvání pulzu. Využíváme lasery s ultrakrátkým pulzem (pikosekundovým nebo femtosekundovým), které materiál odpařují spíše sublimací než tavením. Tento proces „studené ablace“ zajišťuje, že uhlíková vlákna jsou čistě řezána, aniž by došlo k roztavení okolní polymerní matrice, což by vedlo k hrubému okraji a delaminaci.
Naše továrna také zdokonalila řezání vícevrstvých materiálů používaných v moderní elektronice a izolaci. Ty se často skládají z polymerového filmu spojeného s kovovou fólií. Tradiční řezání by rozmazalo vrstvy dohromady. S naší pokročilou optikou pro tvarování paprsku můžeme upravit ohnisko tak, aby přesně prořízlo stoh bez zkreslení jednotlivých vrstev. Zde jsou klíčové schopnosti, které nabízíme pro tyto obtížné materiály:
-
Reflexní kovy:Čistá měď (až 6 mm), mosaz (až 8 mm) a hliník s vysokým obsahem křemíku.
-
Tepelné kompozity:Prepreg z uhlíkových vláken a vytvrzený CFRP (až 10 mm) s minimálním zuhelnatěním.
-
Lamináty:Lamináty plátované mědí (CCL) pro výrobu desek plošných spojů, řezané bez otřepů.
-
Potažené materiály:Pozinkovaná ocel a aluzinek, řezané s těsněním hran, aby se zabránilo korozi.
Ve společnosti Tianjin Shenghui Metal Products Co., Ltd. máme vyhrazená pracovní stanice speciálně konfigurovaná pro tyto materiály. Naši inženýři chápou nuance interakce paprsku s odlišnými materiály. Tyto položky jednoduše nezpracováváme; analyzujeme složení materiálu, abychom určili optimální rychlost podávání a kombinaci plynu. Tato technická odbornost je základem naší pověsti a důvodem, proč nám klienti důvěřují při svých nejnáročnějších projektech. Když potřebují vědět, které nové materiály lze nyní zpracovávat pokročilými laserovými řezacími systémy, dívají se na naše dosavadní úspěchy.
Proč jsou nyní životaschopné nekovové materiály jako keramika a safír?
Přechod laserového řezání od čistě kovoobráběcího nástroje k univerzálnímu řešení zpracování nejlépe ilustruje jeho aplikace na tvrdé, křehké nekovy. Materiály jako technická keramika (oxid hlinitý, oxid zirkoničitý), safír a specializované sklo je notoricky obtížné tvarovat. Jsou náchylné k praskání při tepelném namáhání a jsou tvrdší než většina řezných nástrojů. Nicméně otázka, které nové materiály lze nyní zpracovávat pokročilými laserovými řezacími systémy, zahrnuje právě tyto látky, a to díky inovacím v oblasti laserové vlnové délky a řízení paprsku.
Tradiční lasery se potýkaly s keramikou, protože jsou transparentní nebo odrážejí infračervené světlo. Náš přístup využívá buď CO2 lasery (s delší vlnovou délkou, která je absorbována keramickou mřížkou), nebo nověji zelené a UV lasery. Například při řezání safíru, který se používá pro vysoce odolné ciferníky a kryty fotoaparátů smartphonů, používáme techniku zvanou „vlákno“. Uvnitř materiálu je zaostřen ultrakrátký pulzní laser. Vysoká intenzita vytváří plazmové vlákno, které vnitřně modifikuje materiál a vytváří separační linii prakticky bez poškození povrchu. Díly se pak oddělí jemnou mechanickou silou, čímž se získají nedotčené okraje.
Pro vodivou keramiku, jako je karbid křemíku (SiC), používaný ve výkonové elektronice, používáme vícestupňový proces. Nejprve paprsek s nízkým výkonem ohodnotí materiál. Poté se části oddělí řízeným procesem lámání. To zajišťuje, že jemné elektrické vlastnosti SiC nejsou ohroženy mikrotrhlinami. Naše laserové řezací systémy jsou vybaveny přesnými stupni, které pohybují materiálem pod stacionárním paprskem, čímž zajišťují absolutní přesnost a minimalizují vibrace, které by mohly rozbít obrobek.
Životaschopnost zpracování těchto materiálů otevírá nové možnosti designu napříč průmyslovými odvětvími. V lékařské technologii lze nyní zirkonové zubní implantáty a chirurgické nástroje řezat na vlastní geometrie během několika minut, nikoli dnů. V polovodičovém průmyslu umožňuje schopnost přesně řezat skleněné vložky a keramické substráty další generaci miniaturizované elektroniky. Níže je uveden seznam nekovových materiálů, které naše továrna v současnosti zpracovává, a ukazuje šíři našich schopností:
-
Technická keramika:Oxid hlinitý (Al2O3), oxid zirkoničitý (ZrO2), nitrid křemíku (Si3N4).
-
Krystalické materiály:Syntetický safír, křemen a rubín.
-
Speciální sklo:Borosilikát, Gorilla Glass a tavený oxid křemičitý.
-
Přírodní materiály:Vysokohustotní grafitové a uhlík-uhlíkové kompozity.
Tato expanze do nekovů představuje významnou investici do odborných znalostí ve společnosti Tianjin Shenghui Metal Products Co., Ltd. Vyškolili jsme naše techniky speciálně v umění zpracování křehkých materiálů. Vyžaduje to jiné myšlení než řezání oceli; trpělivost a přesnost jsou prvořadé. Zvládnutím těchto technik poskytujeme našim klientům jediný zdroj pro všechny jejich potřeby přesné výroby, ať už pracují s ocelí o tloušťce palce nebo tenkým safírem. Otázka, které nové materiály lze nyní zpracovávat pokročilými laserovými řezacími systémy, je denně zodpovězena v naší továrně.
Shrnutí: Budoucnost zpracování materiálů
Cesta technologie laserového řezání je cestou neustálého rozšiřování. Od svých počátků jako specializovaný nástroj pro řezání tenkých plechů se vyvinul ve všestranný a nepostradatelný proces pro moderní průmysl. Prozkoumali jsme, jak jsou nyní v říši možností reflexní kovy, superslitiny, kompozity a dokonce i křehká keramika. Tento vývoj je poháněn synergií pokročilých laserových zdrojů, inteligentních řídicích systémů a hlubokých znalostí metalurgie a vědy o materiálech.
Pro podniky, které chtějí zůstat konkurenceschopné, není pochopení toho, které nové materiály lze nyní zpracovávat pomocí pokročilých laserových řezacích systémů, jen akademickým cvičením; je to strategická výhoda. Umožňuje konsolidaci dodavatelských řetězců, zkrácení dodacích lhůt a vytváření produktů s výkonnostními charakteristikami, které byly dříve nedosažitelné. V naší továrně jsme odhodláni posouvat tyto hranice dále. Neustále testujeme nové materiály a zdokonalujeme naše procesy, abychom zajistili, že když naši klienti mají náročný projekt, jsme připraveni je dodat.
Pokud chcete využít nejnovější pokroky v laserovém řezání pro svůj další projekt, zveme váskontaktujte nás. Nechte Tianjin Shenghui Metal Products Co., Ltd. být vaším partnerem v oblasti inovací. Náš tým je připraven poskytnout vám podrobnou analýzu a cenovou nabídku pro vaše specifické potřeby zpracování materiálu. Vyzkoušejte přesnost a schopnosti našich pokročilých laserových řezacích systémů ještě dnes.
Často kladené otázky (FAQ)
Které nové materiály lze nyní zpracovávat pokročilými laserovými řezacími systémy, které byly před deseti lety nemožné?
Před deseti lety byly vysoce reflexní materiály jako čistá měď a mosaz extrémně obtížně zpracovatelné kvůli riziku poškození laserového zdroje zpětným odrazem. Dnes jsou pokročilé vláknové laserové systémy, jako jsou systémy používané v Tianjin Shenghui Metal Products Co., Ltd., vybaveny ochranou proti zpětnému odrazu a kratšími vlnovými délkami, které jsou těmito kovy snadno absorbovány. Navíc křehké nekovy, jako je technická keramika (oxid hlinitý, oxid zirkoničitý) a krystalické materiály, jako je safír, jsou nyní běžně řezány pomocí ultrakrátkopulzních laserů, které provádějí „studenou ablaci“ a brání tepelnému praskání. Tyto pokroky účinně zdvojnásobily rozsah zpracovatelných materiálů, což umožnilo inovace ve výrobě elektroniky, letectví a zdravotnických zařízení.
Jaká je kvalita laserového řezání v porovnání s novými materiály, jako je CFRP, oproti tradičním kovům?
Metriky kvality se liší, protože se liší režimy selhání. U tradičních kovů se kvalita měří drsností hran (Ra) a struskou. U nových materiálů, jako je polymer vyztužený uhlíkovými vlákny (CFRP), je primárním zájmem tepelně ovlivněná zóna (HAZ) a delaminace. Pokročilé laserové řezací systémy to řeší pomocí pulzních vláknových laserů nebo UV laserů, které minimalizují přívod tepla. V naší továrně dosahujeme toho, čemu se říká "suchý řez" na CFRP, kde se materiál matrice netaví ani nespaluje a vlákna jsou čistě střižena. Výsledkem je kvalita řezu, která je často lepší než mechanické frézování, protože nedochází k opotřebení nástroje nebo vibracím, což zajišťuje konzistentní kvalitu břitu u tisíců dílů, což je pro konstrukční součásti leteckého průmyslu zásadní.
Jaká jsou omezení při zpracování kovů s vysokou odrazivostí moderními laserovými řezacími systémy?
I když moderní systémy překonaly primární riziko zpětného odrazu, stále existují praktická omezení. Hlavním omezením je tloušťka. Zatímco měď dokážeme spolehlivě řezat až do 6 mm, řezání silnějších profilů (nad 10 mm) je náročné kvůli vysoké tepelné vodivosti materiálu, který rychle odvádí teplo pryč z oblasti řezu. To může vést k nižší řezné rychlosti ve srovnání s ocelí stejné tloušťky. Navíc záleží na čistotě materiálu; bezkyslíkatá měď s vysokou vodivostí (OFHC) řeže jinak než elektrolyticky houževnatá měď (ETP). Naši inženýři ve společnosti Tianjin Shenghui Metal Products Co., Ltd. zohledňují tyto nuance úpravou ohniskové polohy a používáním dusíku při velmi vysokých tlacích, aby byla zajištěna čistá hrana bez otřepů, ale pochopení specifické chemie slitiny je klíčem k úspěšnému výsledku.
Mohou pokročilé laserové řezací systémy zpracovávat potažené nebo lakované materiály bez poškození povlaku?
Ano, to je jedna z významných výhod moderního řezání laserem. Při zpracování předem natřených nebo potažených kovů je často cílem proříznout kov, aniž by došlo k odštípnutí povlaku na povrchu nebo jeho zpětnému spálení od řezané hrany. Toho je dosaženo prostřednictvím toho, co je známé jako "řezání šetrné k povlaku". Použitím vláknového laseru s velmi malou šířkou zářezu a optimalizací tvaru pulsu můžeme odpařit kov a přitom ponechat okolní povlak nedotčený. U materiálů, jako je pozinkovaná ocel, také využíváme specializované řezné parametry, které minimalizují odpařování zinku na řezné hraně, což snižuje tvorbu oxidu zinečnatého (bílá rez) po procesu. Naše laserové řezací systémy jsou naprogramovány se specifickými recepturami pro tyto materiály, aby byly zachovány estetické a ochranné vlastnosti povlaku.
Jaké konkrétní parametry laseru jsou nejkritičtější pro řezání nové technické keramiky a skla?
U technické keramiky a skla už není nejkritičtějším parametrem pouze výkon, ale vlnová délka a doba trvání pulsu. Tyto materiály jsou transparentní pro standardní infračervené vláknové lasery, takže vyžadují buď CO2 laser (vlnová délka 9,3 µm až 10,6 µm), který je absorbován strukturou oxidu křemičitého, nebo zelený/UV laser pro vysoce přesné „řezání za studena“. Trvání pulsu je stejně důležité; používáme pikosekundové nebo femtosekundové pulzy. To je neuvěřitelně krátké (jedna kvadriliontina sekundy), což dodává energii tak rychle, že materiál sublimuje přímo z pevné látky na plyn, aniž by se roztavil. Tento proces "studené ablace" je nezbytný pro zabránění mikropraskání a tepelnému namáhání v keramické matrici. Kromě toho musí být poloha ohniska řízena s přesností na mikrometr, aby byl řez svislý a přesný.
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик