Klíčové body výrobního procesu
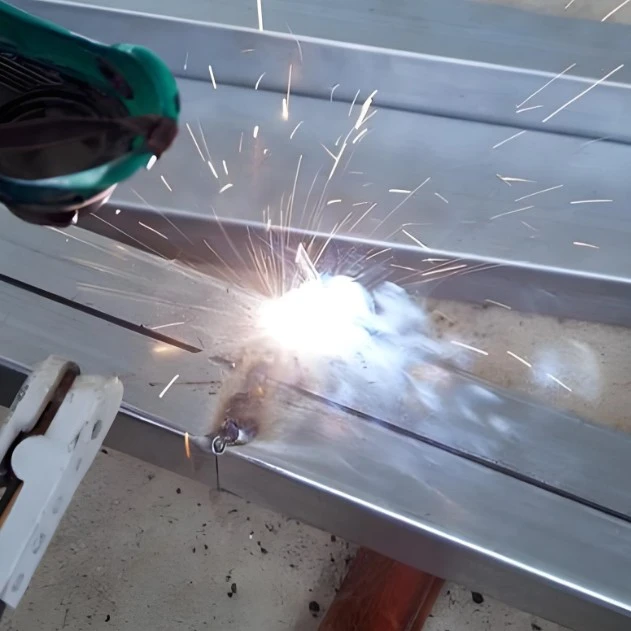
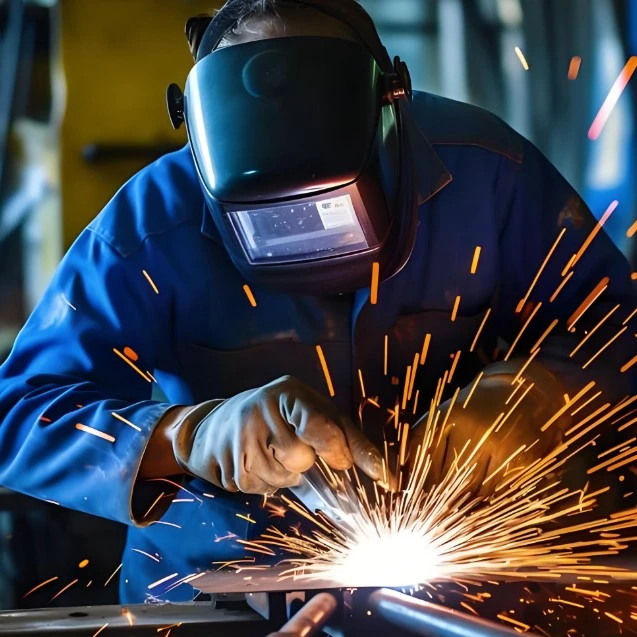
Photovoltaic Welding Processing zahrnuje klíčové kroky, jako je jednočlánkové svařování, sériové svařování, laminování a laminování. Každý krok vyžaduje přísnou kontrolu parametrů pro zajištění kvality:
Jednočlánkové svařování: Pomocí páječky s konstantní teplotou přesně přivařte pocínovaný pájecí pásek k hlavním mřížkovým liniím solárního článku. Teplota hlavy páječky je přísně kontrolována v rozmezí 260-280 °C a doba svařování je omezena na 3 sekundy, aby se zabránilo poškození solárního článku v důsledku vysoké teploty;
Fáze sériového svařování: Spojte více solárních článků v obrácené sérii pomocí pájecích pásků. Chyba rozestupu článků je řízena v rozmezí ±0,5 mm a rovinnost pájecích pásků přímo ovlivňuje aktuální účinnost přenosu;
Proces laminace: Navrstvěte materiály v pořadí tvrzené sklo, adhezivní fólie EVA, série solárních článků a zadní vrstva (TPT). Po laminování se provede EL test, aby se zcela odstranily vady, jako jsou mikrotrhliny a neúplné pájení;
Fáze laminace: Použijte vysokoteplotní a vysokotlaký proces k roztavení a ztuhnutí lepicí fólie EVA, čímž se vytvoří utěsněná struktura. Teplotu a dobu vysávání je třeba přesně nastavit podle typu EVA, aby byl zajištěn těsnící výkon.
Specifikace instalace a připojení
Po zpracování fotovoltaického svařování musí instalace a připojení součástí přísně dodržovat standardní specifikace, aby byl zajištěn stabilní provoz systému:
1. Upevnění zábradlí: Pro venkovní instalaci jsou nutné kolejnice z žárově pozinkované oceli nebo hliníkové slitiny. Měly by být upevněny pomocí šroubů nebo svorek s chybou montáže rovinnosti ≤ 2 mm a odchylkou úhlopříčky < 4 mm;
2. Připojení komponent: Pro propojení komponentů se používají fotovoltaické konektory MC4. Při vkládání kladných a záporných svorek by mělo být slyšet „cvaknutí“, které potvrdí těsnost. Poloměr ohybu kabelu by neměl být menší než 48 mm, aby se zabránilo stárnutí izolace v důsledku vystavení přímému slunečnímu záření;
3. Svařování rozvodné krabice: Před svařováním bypass diody a svařovací pásky je nutný infračervený předehřev. Teplota předehřívání by měla být řízena na 120-150 ℃, teplota páječky by měla být snížena na 240-260 ℃ a doba svařování by měla být zkrácena na 2 sekundy, aby se zabránilo tepelnému poškození diody;
4. Kontrola hotového výrobku: Po svařování proveďte testy vodivosti a nízkého odporu, abyste zajistili, že odpor připojení je < 0,5 mΩ. Současně použijte rentgenové zobrazení ke kontrole vnitřní pórovitosti pájených spojů, čímž komplexně zajistíte kvalitu svařování.
Otázky a odpovědi
1. Otázka: Během procesu fotovoltaického svařování mohou vysoké teploty snadno poškodit články baterie. Jak se tomu vyhnout?
Odpověď: Toho lze dosáhnout přesným řízením parametrů procesu. Teplota páječky pro jednotlivé články je omezena na 260-280℃ a doba není delší než 3 sekundy. Teplota páječky pro spojovací skříň je snížena na 240-260 ℃ a doba není delší než 2 sekundy. Současně se pro monitorování v reálném čase používá profesionální zařízení pro regulaci teploty, aby se zabránilo místnímu přehřátí.
2. Otázka: Co je třeba udělat, pokud je spojovací odpor svařovaných součástí příliš vysoký?
Odpověď: Nejprve zkontrolujte přilnavost pájecí pásky k hlavním čarám mřížky baterie, abyste se ujistili, že nedochází k falešnému pájení. Za druhé optimalizujte svařovací teplotu a parametry času, abyste zajistili, že pájecí páska a baterie jsou plně integrovány. Nakonec po svařování přísně proveďte testování nízkého odporu a okamžitě přepracujte produkty不合格.
3. Otázka: Svařované oblasti venkovních fotovoltaických komponentů jsou náchylné ke stárnutí. Jak zajistit trvanlivost?
Odpověď: Podpěry jsou vyrobeny z žárově pozinkované oceli nebo hliníkové slitiny pro zvýšení antikorozní schopnosti. Kabely se vyhýbají přímému slunečnímu záření a zajišťují dostatečný poloměr ohybu. Spojovací skříňka je dobře utěsněná. Jak z materiálů, tak z detailů instalace, je zajištěna dlouhodobá stabilita svařovacích ploch.
4. Otázka: Jak upravit parametry během fáze laminace pro různé typy lepicích fólií EVA?
Odpověď: Teplota laminace a doba vakuování musí být přesně nastaveny podle bodu tání a indexu tání lepicí fólie EVA, aby se zajistilo, že se lepicí fólie EVA zcela roztaví a ztuhne a vytvoří těsnou těsnící strukturu. Konkrétní parametry mohou být přizpůsobeny profesionálním technickým týmem na základě modelu lepicí fólie.
Shenghui Metal považuje „precizní řemeslo a stabilní kvalitu“ za svou hlavní konkurenceschopnost. S léty nashromážděných zkušeností v oblasti zpracování fotovoltaického svařování poskytuje stabilní a spolehlivé zpracovatelské služby pro více projektů fotovoltaické energie a získal si v tomto odvětví dobrou pověst. Dokážeme přesně přizpůsobit svařovací procesy podle specifikací a materiálových požadavků fotovoltaických modulů a podporovat celý proces od prototypování malých sérií až po velkosériovou výrobu. Pro podporu poskytujeme podrobné ceníky a nabídky. Jsme jednou z důvěryhodných značek pro zpracování fotovoltaického svařování po celém světě a neustále poskytujeme spolehlivé výsledky zpracování Made in China.
Hot Tags: Zpracování fotovoltaického svařování, dodavatel, výrobce
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик